Artykuł sponsorowany
Dlaczego domowe odlewy z tworzyw nie wystarczają przy prototypach do testów
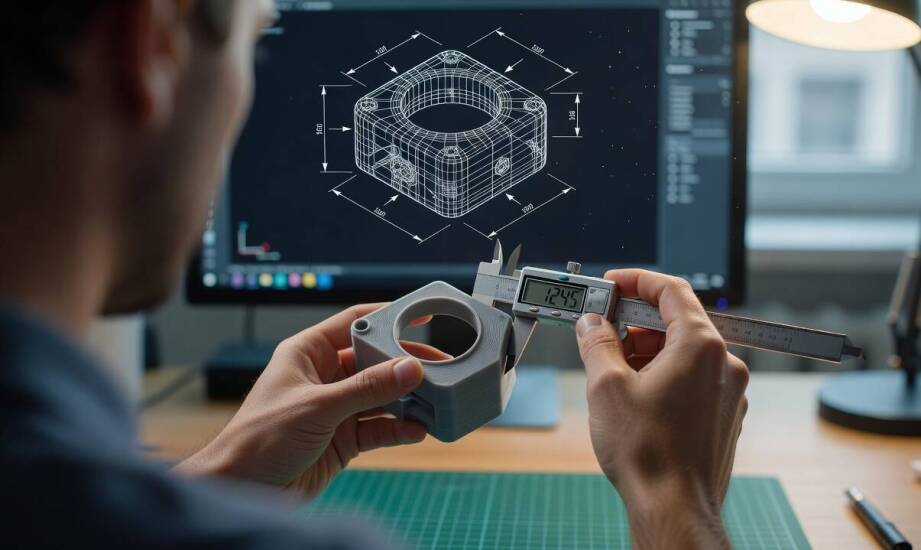
Przygotowanie odlewu z tworzywa sztucznego w warunkach warsztatowych rzadko stanowi największe wyzwanie podczas prototypowania. Prawdziwym problemem okazuje się brak powtarzalności wymiarów i właściwości mechanicznych w kolejnych wytwarzanych elementach.
Dlaczego części techniczne wymagają innej tolerancji?
Elementy hobbystyczne łatwo wybaczają luzy montażowe i drobne niedoskonałości powierzchni. Z kolei część techniczna musi gwarantować absolutnie precyzyjne spasowanie z innymi komponentami maszyny oraz odpowiednią wytrzymałość na obciążenia dynamiczne. Wartości skurczu liniowego dla żywic poliuretanowych i epoksydowych różnią się znacznie w obrębie tego samego typu chemii. Z tego powodu rzeczywisty współczynnik skurczu należy zawsze weryfikować w karcie technicznej konkretnego systemu wylanego materiału. Nawet ułamek procenta różnicy na elemencie o długości zaledwie kilkunastu centymetrów przekłada się na mierzalne odchylenia suwmiarki. W przypadku bardziej złożonej geometrii, takiej jak gwinty czy prowadnice liniowe, błędy te nieuchronnie się kumulują. Prowadzi to do sytuacji, w której powstałe luzy uniemożliwiają poprawne złożenie całego testowego zespołu.
Deformacje wewnątrz materiału powstają najczęściej wskutek egzotermicznej reakcji utwardzania żywicy i nierównomiernego rozkładu generowanego ciepła. Grubość ścianki modelu wpływa bezpośrednio na lokalne naprężenia w trakcie stygnięcia. Dodatkowo sam czas sieciowania wiązań chemicznych zależy w dużym stopniu od wilgotności powietrza i temperatury panującej w warsztacie. Zbyt długie lub zbyt krótkie wiązanie formy prowadzi do gwałtownych zmian sztywności polimeru i znacząco zwiększa jego podatność na pełzanie pod stałym obciążeniem. Domowy odlew w zasadzie nigdy nie zachowuje stałych parametrów między kolejnymi wyciągniętymi z formy sztukami. To skutecznie wyklucza wiarygodne testy funkcjonalne, które wymagają identycznych warunków dla każdego prototypu.
Ograniczenia odlewania i metody weryfikacji geometrii
Praca z płynnymi żywicami wymaga bardzo wydajnej wentylacji stanowiska ze względu na toksyczne opary uwalniane podczas łączenia bazy z utwardzaczem. Sama temperatura otoczenia w warsztacie nie może być przypadkowa i powinna ściśle odpowiadać surowym zaleceniom producenta danego polimeru. Elastyczne formy silikonowe łatwo ulegają mikrodkształceniom pod wpływem ciepła uwalnianego podczas gwałtownej reakcji chemicznej. Zbyt szybki wzrost temperatury wewnątrz gęstej masy powoduje mikropęknięcia, uwięzione pęcherze powietrza oraz widoczne wypaczenia najgrubszych ścianek.
Zamiast opierać proces technologiczny na ryzykownych metodach prób i błędów, inżynierowie najpierw weryfikują geometrię na wczesnym etapie cyfrowym. Zaawansowane projektowanie CAD, precyzyjne skanowanie 3D oraz szybki wydruk modelu referencyjnego pozwalają bezbłędnie sprawdzić dany kształt przed uruchomieniem docelowej produkcji. Zeskanowanie uszkodzonej części ułatwia jej błyskawiczną digitalizację, a fizyczny wydruk próbny ujawnia ewentualne kolizje. Wiele z tych wad pozostałoby całkowicie niewidocznych aż do późnego etapu ręcznego pasowania poszczególnych prototypów. Przy częściach ściśle współpracujących, takich jak szczelne obudowy czy zębate mechanizmy przeniesienia napędu, obróbka CNC i druk 3D zapewniają stałą powtarzalność wymiarową. Z tego względu rzemieślnicze odlewanie plastiku w domu rzadko znajduje zastosowanie przy rygorystycznych projektach badawczych, ponieważ nie usuwa problemu zmiennego skurczu stygnącej żywicy.
Zastosowanie form silikonowych i odlewniczych żywic ma rację bytu głównie podczas bardzo wczesnego etapu koncepcyjnego oraz przy budowaniu estetycznych wizualizacji luźnych brył. Tam, gdzie weryfikacji podlega rzeczywista trwałość mechaniczna i stałość wymiarów, zastosowanie znajdują wyłącznie ustabilizowane technologie wytwarzania przyrostowego i ubytkowego. Nowoczesne maszyny przemysłowe przyspieszają badanie skomplikowanych założeń projektowych i dostarczają inżynierom twardych danych o zachowaniu surowca pod obciążeniem roboczym. Kompleksowe procesy w tym wymagającym obszarze technologicznym realizuje 3D Expert Rafał Mrzygłód. Dolnośląski warsztat wspiera klientów biznesowych na każdym szczeblu wdrażania produktu – od przygotowania technicznych plików CAD i skanowania, przez szybkie wydruki próbne, aż po ostateczną obróbkę CNC wysoce precyzyjnych elementów.
Kategorie artykułów
Polecane artykuły

Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Wybór odpowiednich podkładek sprężynujących jest kluczowy dla sukcesu każdego projektu. Te elementy odgrywają istotną rolę w różnych zastosowaniach, zapewniając wsparcie i elastyczność. Ich obecność przynosi liczne korzyści, takie jak poprawa wydajności oraz redukcja zużycia energii. Zrozumienie fun

Wpływ pomp ciepła na redukcję emisji CO2 w mieszkalnych budynkach
Pompy ciepła odgrywają istotną rolę w redukcji emisji CO2 w budynkach mieszkalnych, stając się kluczowym elementem walki z tym problemem. Wykorzystując energię odnawialną, przyczyniają się do znacznej redukcji emisji dwutlenku węgla, co pozytywnie wpływa na środowisko. W artykule omówimy zasady dzia