Artykuł sponsorowany
Dlaczego tolerancje wymiarowe i wymagania materiałowe decydują o montażu seryjnych detali metalowych
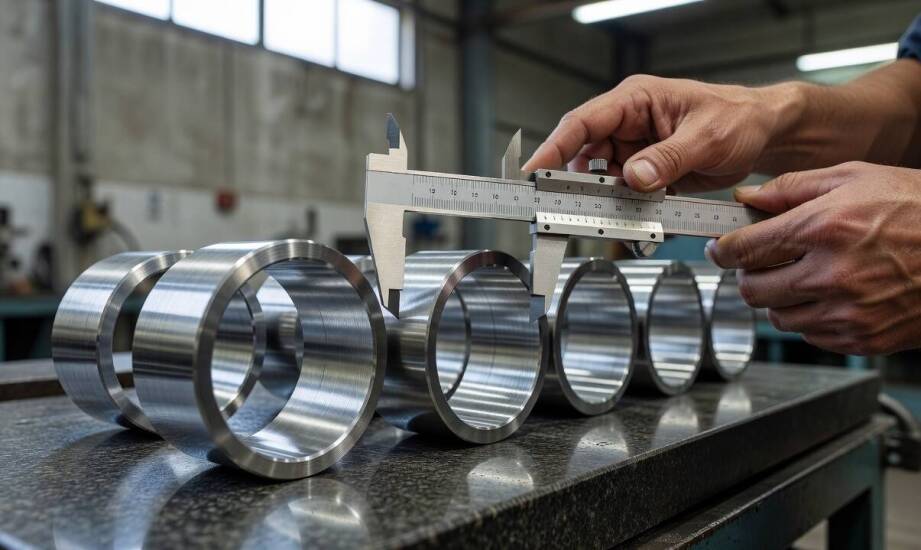
Seria metalowych dystansów o grubości 5 mm z tolerancją ±0,1 mm technicznie mieści się w granicach wymiarowych. W praktyce jednak, podczas montażu obudów elektronicznych, brak wystarczającego luzu powoduje zakleszczenie elementów i uniemożliwia złożenie partii. Podobne komplikacje występują przy okuciach meblowych, gdzie części pasujące na papierze nie tworzą stabilnego połączenia w rzeczywistości. Teoretyczna poprawność rysunku technicznego często zderza się z fizycznymi ograniczeniami obrabianego materiału oraz niedoskonałościami samych procesów wytwórczych. Skutkuje to zatrzymaniem linii produkcyjnej i koniecznością ręcznego dopasowywania elementów.
Zależność między wymiarem nominalnym a funkcjonalnością
Wymiar nominalny to podstawowa wartość odniesienia, którą inżynierowie przyjmują w fazie wczesnego projektowania. Stanowi on bazę do określania dopuszczalnych odchyleń dla danego elementu, oznaczanych jako górne i dolne granice błędu. Tolerancja wyznacza dopuszczalny zakres między wymiarem minimalnym a maksymalnym, będąc matematyczną różnicą między tymi skrajnościami. Z kolei wymaganie funkcjonalne wynika wprost z rzeczywistych potrzeb montażu całego zespołu mechanicznego. Konstruktor ustala je na podstawie szczegółowej analizy sił, drgań oraz obciążeń termicznych. Monter w fabryce weryfikuje natomiast faktyczne spasowanie detali na linii produkcyjnej, gdzie nie ma miejsca na teoretyczne dywagacje. Zrozumienie różnicy między suchymi liczbami a fizyką działania pozwala na płynne wdrożenie serii do produkcji bez kosztownych i czasochłonnych poprawek inżynieryjskich.
Znaczący wpływ na ostateczny kształt części po zejściu z maszyny ma sam surowiec. Aluminium charakteryzuje się zauważalnie niższą sztywnością, przez co deformuje się znacznie łatwiej niż stal przy identycznej grubości ścianki roboczej. Cienkie arkusze blachy poddawane cięciu laserowemu zachowują stabilność wymiarową wyłącznie wtedy, gdy wiązka generuje minimalną strefę wpływu ciepła. Ogromne znaczenie dla końcowego wyniku ma również sam kierunek skrawania na frezarce. Usunięcie naddatku tylko z jednej strony detalu wprowadza do jego wewnętrznej struktury silne naprężenia resztkowe. Po zwolnieniu hydraulicznych zacisków maszyny siły te gwałtownie się uwalniają, co wielokrotnie zmienia ostateczne gabaryty gotowej partii. Długie detale o cienkich ściankach są szczególnie narażone na tego typu odkształcenia, które rosną proporcjonalnie do ilości usuniętego materiału pierwotnego.
Znaczenie pasowań i parametrów obróbki dla montażu
Niewłaściwy dobór precyzji spasowania bezpośrednio przekłada się na poważne problemy z trwałością połączeń. Zastosowanie zbyt luźnego pasowania, na przykład zestawienia otworu i wałka w standardzie H11/h11 zamiast precyzyjniejszego H7/g6, zwiększa przemieszczenia w węzłach śrubowych i drastycznie obniża nośność całego styku. Nadmierny luz roboczy w okapach czy okuciach meblowych skutkuje stopniowym wybijaniem się mechanizmów podczas wieloletniej eksploatacji domowej. Z drugiej strony, bardzo ciasne pasowanie typu H7/k6 mocno utrudnia wstępne złożenie części i wywołuje potężne naprężenia wewnątrz struktury metalu. Wciskanie elementów na siłę za pomocą pras często prowadzi do zatarcia gładkich powierzchni roboczych lub zerwania delikatnych zwojów gwintów. W przypadku kompaktowych obudów elektronicznych takie błędy konstrukcyjne całkowicie blokują instalację wrażliwych płyt głównych i sensorów.
Odpowiednio zaprogramowana i stabilna obróbka metalu cnc skutecznie minimalizuje ryzyko powstawania niepożądanych odchyleń kształtu. Proces ten wymaga bezwzględnego dostosowania strategii frezowania oraz toczenia do specyfiki użytego materiału bazowego. W codziennej praktyce zakłady wytwórcze, w tym Tolmet, wdrażają zaawansowane procedury stabilizujące temperaturę obrabianego detalu podczas intensywnej pracy ostrza. Równomierne zbieranie grubości wióra z obu stron asymetrycznej części znacząco redukuje wspomniane wcześniej napięcia wewnętrzne. Rygorystyczna weryfikacja geometrii jeszcze przed wyjęciem części z uchwytu maszyny pozwala zachować identyczną powtarzalność wymiarową nawet przy realizacji zamówień liczonych w tysiącach sztuk. Takie proaktywne podejście do produkcji zapobiega późniejszym zatorom i reklamacjom na stanowiskach monterskich.
Prawidłowe specyfikowanie nowoczesnego detalu metalowego zawsze zaczyna się od wnikliwej analizy jego środowiska pracy, a nie od ślepego dążenia do absolutnej dokładności za wszelką cenę. Odpowiedzialny inżynier określa zakresy odchyłek produkcyjnych wyłącznie na podstawie rzeczywistych wymagań konkretnego węzła mechanicznego. Uwzględnienie specyfiki wybranego stopu docelowego oraz fizycznych ograniczeń samej technologii wytwarzania pozwala skutecznie wyeliminować większość komplikacji podczas finalnego składania skomplikowanych urządzeń. Dogłębne zrozumienie całego cyklu powstawania produktu gwarantuje wysoką niezawodność seryjnej produkcji przy jednoczesnym ograniczeniu strat materiałowych.
Kategorie artykułów
Polecane artykuły

Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Wybór odpowiednich podkładek sprężynujących jest kluczowy dla sukcesu każdego projektu. Te elementy odgrywają istotną rolę w różnych zastosowaniach, zapewniając wsparcie i elastyczność. Ich obecność przynosi liczne korzyści, takie jak poprawa wydajności oraz redukcja zużycia energii. Zrozumienie fun

Wpływ pomp ciepła na redukcję emisji CO2 w mieszkalnych budynkach
Pompy ciepła odgrywają istotną rolę w redukcji emisji CO2 w budynkach mieszkalnych, stając się kluczowym elementem walki z tym problemem. Wykorzystując energię odnawialną, przyczyniają się do znacznej redukcji emisji dwutlenku węgla, co pozytywnie wpływa na środowisko. W artykule omówimy zasady dzia