Artykuł sponsorowany
Od papieru kraft do gotowego worka — jak kolejne etapy produkcji zmieniają jego właściwości
Z pozoru identyczne worki papierowe potrafią znacząco różnić się wytrzymałością, poziomem szczelności oraz zdolnością do cyrkulacji powietrza. Przedsiębiorstwa przemysłowe często dobierają opakowania na podstawie samej pojemności, pomijając złożoność ich struktury. Tymczasem właściwości ochronne kształtują się już na początku całego cyklu przetwórczego. Fizyczna budowa opakowania i jego odporność na uszkodzenia mechaniczne wynikają bezpośrednio z zastosowanej gramatury papieru, wybranej liczby warstw oraz dokładności łączenia krawędzi. Precyzyjnie skonfigurowany proces technologiczny pozwala stworzyć produkt, który zabezpieczy trudne ładunki sypkie przed rozsypaniem w trakcie transportu.
Dobór surowca i konstrukcja rękawa papierowego
Profesjonalna produkcja worków papierowych zaczyna się od wykorzystania papieru kraft, wytwarzanego metodą siarczanową z długich włókien celulozy. Specyficzna struktura tego surowca gwarantuje ponadprzeciętną odporność na rozrywanie oraz niweluje działanie sił ściskających. Zakłady przetwórcze operują zazwyczaj na gramaturach mieszczących się w przedziale od 60 do 110 g/m². Zwiększenie gęstości bazowej bezpośrednio podnosi sztywność ścianek. Liczba warstw, wynosząca standardowo od jednej do czterech, definiuje ostateczną nośność i pozwala dopasować opakowanie do ciężaru ładunku. Zamiast kierować się sztywnymi przedziałami wagowymi, technolodzy projektują przekrój materiału tak, aby bez pęknięć wytrzymywał gwałtowne uderzenia na paletach. Zwiększenie ilości warstw papieru naturalnie redukuje przepuszczalność powietrza, dlatego konstrukcję należy dopasować do zapotrzebowania na wentylację.
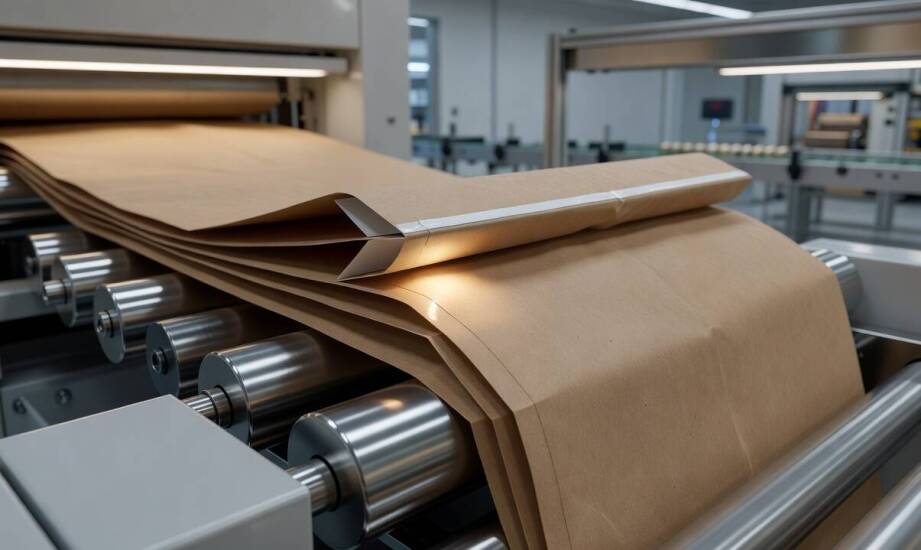
Kolejny krok polega na przekształceniu płaskiej wstęgi w przestrzenny cylinder na maszynie zwanej rękawnikiem. Taśma zostaje zwinięta, a następnie sklejana wzdłuż krawędzi w celu utworzenia stabilnej tuby. Wybór metody zamknięcia dna, najczęściej klejonej lub szytej, warunkuje całkowitą szczelność i odporność na przeciekanie drobnych frakcji. Dokładne złożenie spodu ułatwia formowanie regularnego kształtu. Zachowanie równej geometrii poprawia stabilność ułożenia towaru podczas magazynowania i minimalizuje ryzyko wywrotki palety.
Powłoki barierowe, personalizacja i kontrola jakości
Specyfika pakowanych towarów wymusza niekiedy wdrożenie dodatkowych barier ochronnych, zabezpieczających zawartość przed wpływem wilgoci. W takich przypadkach nakłada się powłokę polietylenową na wybraną stronę papieru albo umieszcza wewnątrz niezależną wkładkę z folii. Wykorzystanie wkładki HDPE lub LDPE tworzy szczelną blokadę, która chroni chemię budowlaną przed zawilgoceniem i trwałym zbryleniem. Budowa gotowego wyrobu dostosowuje się również do technologii nasypywania. Zintegrowane otwory wentylowe umożliwiają gwałtowne uwolnienie nagromadzonego powietrza w trakcie automatycznej pracy maszyn pakujących.
Rozbudowane linie przemysłowe pozwalają połączyć znakowanie farbą z wczesnymi fazami powstawania tuby. Nadruk wielokolorowy wykonuje się zazwyczaj techniką fleksograficzną. Odpowiednio dobrane farby wnikają w strukturę włókien w taki sposób, aby nie osłabić ich wytrzymałości ani nie zablokować porowatości. Producent Tefim realizuje wymienione procesy we własnym zakładzie zlokalizowanym w Zambrowie. Marka tefim projektuje wyroby klejone i szyte, wykorzystując rozbudowane systemy monitorowania prawidłowości nałożenia zgrzewów. Pomiary produkcyjne obejmują stałe badanie rozkładu spoiwa, testy wytrzymałościowe dna oraz analizę trwałości elementów graficznych.
Ostateczne przeznaczenie gotowych worków zależy od precyzyjnej kombinacji parametrów ustalonych we wczesnych fazach produkcji. Wyższa porowatość oraz obecność szczelnego wentyla ułatwiają szybką obsługę silnie pylących materiałów na zautomatyzowanych liniach rozlewniczych. O dopuszczeniu konkretnego opakowania do kontaktu z żywnością decyduje wyłącznie atest higieniczny Państwowego Zakładu Higieny oraz wymogi narzucane przez specyfikację towaru. Błędne jest założenie, że obecność folii barierowej wyklucza takie zastosowanie. Dobrze wyprodukowane warianty z powłoką PE, które przeszły procedury certyfikacyjne, w pełni bezpiecznie zabezpieczają mąkę, cukier czy pasze przed utratą świeżości. Każdy starannie zaplanowany element konstrukcji buduje niezawodność finalnego opakowania.
Kategorie artykułów
Polecane artykuły

Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Wybór odpowiednich podkładek sprężynujących jest kluczowy dla sukcesu każdego projektu. Te elementy odgrywają istotną rolę w różnych zastosowaniach, zapewniając wsparcie i elastyczność. Ich obecność przynosi liczne korzyści, takie jak poprawa wydajności oraz redukcja zużycia energii. Zrozumienie fun

Wpływ pomp ciepła na redukcję emisji CO2 w mieszkalnych budynkach
Pompy ciepła odgrywają istotną rolę w redukcji emisji CO2 w budynkach mieszkalnych, stając się kluczowym elementem walki z tym problemem. Wykorzystując energię odnawialną, przyczyniają się do znacznej redukcji emisji dwutlenku węgla, co pozytywnie wpływa na środowisko. W artykule omówimy zasady dzia