Artykuł sponsorowany
Protokół odbioru zregenerowanego zacisku ciężarowego przed montażem w warsztacie
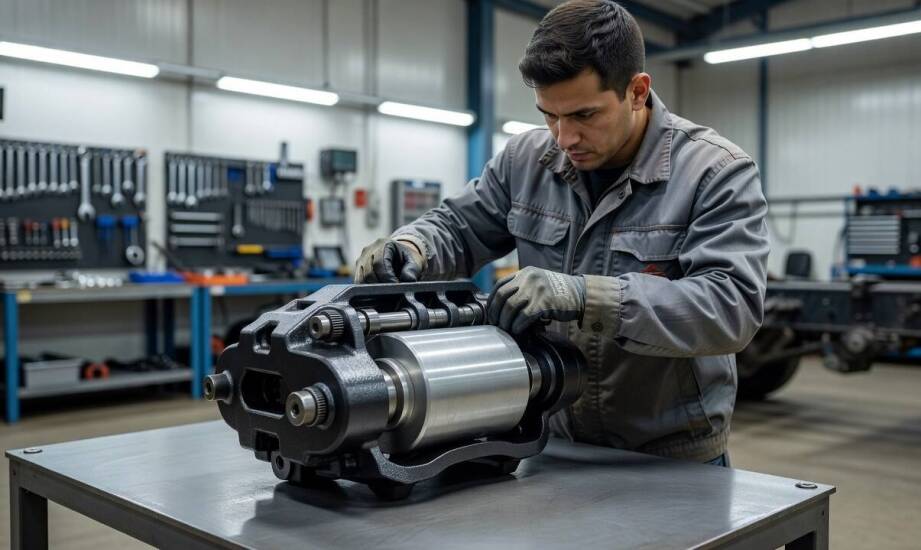
W warsztacie specjalizującym się w naprawach flotowych często zdarza się, że odnowiony element układu hamulcowego wygląda bez zarzutu tuż po zakończeniu prac montażowych. Samo odświeżenie wizualne oraz wymiana podstawowych podzespołów nie dają jednak pełnej pewności co do sprawności mechanizmu. Dopiero rzetelnie przygotowany protokół obrazujący przeprowadzone testy pokazuje, czy dany element rzeczywiście nadaje się do dalszej eksploatacji. Szczegółowa dokumentacja techniczna potwierdza gotowość komponentu do montażu w pojeździe, eliminując ryzyko przedwczesnej awarii na drodze.
Jakie informacje zawiera protokół odbioru zacisku
Precyzyjnie przygotowany dokument rozpoczyna się od pełnej identyfikacji elementu. Zapisuje się tam numer seryjny, model pojazdu oraz markę producenta mechanizmu, taką jak Knorr-Bremse, Wabco czy Meritor. Kolejna sekcja szczegółowo określa zakres wykonanych prac. Wpisując w dokumentację pozycję taką jak regeneracja zacisków hamulcowych ciężarowe, wykonawca musi wymienić listę zastosowanych części zamiennych. Dokumentacja obejmuje zazwyczaj wymianę zestawów naprawczych uszczelek, nowych tłoczków oraz prowadnic, a także nałożenie odpowiednich smarów na mechanizmy regulacyjne. Zanim element trafi na blok pomiarowy, jego korpus przechodzi proces precyzyjnego oczyszczania, często przy wykorzystaniu śrutowania. Pozwala to na dokładne zbadanie struktury metalu i wykluczenie mikropęknięć odlewu.
Wyniki przeprowadzonych pomiarów stanowią kluczową część dokumentacji warsztatowej. W tym miejscu notuje się test szczelności przy użyciu sprężonego powietrza. Zgodnie z wytycznymi diagnostycznymi, badanie szczelności przeprowadza się pod ciśnieniem roboczym zgodnym z procedurą lub zaleceniami producenta. Taki parametr weryfikuje, czy powietrze nie uchodzi z układu podczas silnego hamowania załadowanym zestawem ciężarowym. Oprócz tego odnotowuje się pomiar luzu sworzni prowadzących oraz siłę powrotu elementu tłoczącego po wykonanej symulacji nacisku.
Dokumentacja stanu poszczególnych komponentów ma ogromne znaczenie w codziennej praktyce serwisowej. Sworznie prowadzące muszą poruszać się płynnie i bez wyczuwalnego oporu, natomiast ich osłony gumowe nie mogą nosić absolutnie żadnych śladów pęknięć. Dodatkowo tłoczek powinien cofać się bez szarpnięć, a powierzchnia wewnętrzna korpusu musi pozostać wolna od najmniejszych wżerów korozyjnych. Utrwalenie tych parametrów w formie pisemnej znacznie przyspiesza diagnozę, gdy po pewnym czasie użytkowania naczepy pojawi się usterka. Mając wgląd w historyczne wyniki testów, mechanik łatwiej odróżni naturalne zużycie materiału od błędów montażowych, takich jak niewłaściwy moment dokręcenia śrub prowadzących.
Połączenie obserwacji z testem funkcjonalnym
Zapisy papierowe lub elektroniczne mają wartość tylko wtedy, gdy wynikają z rzetelnych testów na stanowisku diagnostycznym. Po złożeniu całości układ trafia na blok testowy, gdzie weryfikuje się jego zachowanie w warunkach symulowanego obciążenia. Właśnie tam sprawdza się prawidłowe działanie układu regulacyjnego oraz równomierność docisku klocków z obu stron tarczy. Dodatkowym etapem bywa zbadanie szczelności przy zmiennych wartościach nacisku, co odzwierciedla gwałtowne hamowanie awaryjne. Jeśli wszystkie parametry mieszczą się w dopuszczalnych normach tolerancji, w karcie weryfikacyjnej pojawia się adnotacja o pozytywnym wyniku sprawdzianu.
Zdarzają się sytuacje, w których podzespół przechodzi kontrolę wizualną, ale nie zalicza testu funkcjonalnego. Przykładem jest mechanizm, którego prowadnice chodzą stosunkowo lekko w dłoniach, ale po przyłożeniu siły roboczej tłoczek nie wraca na swoją pozycję wyjściową. W takim przypadku rozbieżność między obserwacją wzrokową a faktycznym zachowaniem pod ciśnieniem wymaga powrotu do stanowiska roboczego, a nie jedynie dopisania uwagi w protokole. Systemy pneumatyczne pracujące w pojazdach transportowych poddawane są ogromnym przeciążeniom. Jeżeli sprężyny odbijające stawiają zbyt duży opór, klocki hamulcowe będą stale ocierać o tarczę, co prowadzi do błyskawicznego przegrzania układu. Wykrycie takiej ukrytej wady przed oddaniem części pozwala uniknąć pożaru opony lub kosztownego przestoju floty.
Właściwe podejście do odnawiania elementów hamulcowych wymaga odpowiedniego zaplecza. Firma Express Trans Dariusz Żak z siedzibą w Zagościńcu koło Warszawy zajmuje się tego typu usługami od 1989 roku. Warsztat obsługuje pojazdy osobowe, dostawcze, autobusy i ciężarowe, pracując na układach hydraulicznych oraz pneumatycznych wiodących marek. Firma obejmuje zregenerowane elementy 12-miesięczną gwarancją, realizując usługi na rzecz klientów indywidualnych, warsztatów samochodowych oraz dużych flot przewozowych.
Odpowiednio sporządzona karta odbioru z testów końcowych nigdy nie zastępuje dokładności na etapie czyszczenia i składania komponentów. Zapisy te porządkują jednak cały proces decyzyjny przed finalnym umieszczeniem części w pojeździe. Dzięki czytelnym informacjom z maszyny diagnostycznej warsztat odpowiedzialny za montaż zyskuje jednoznaczny dowód technicznej sprawności układu. Takie systematyczne podejście zauważalnie redukuje ryzyko awarii w trasie, ułatwia ewentualne procesy reklamacyjne i ujednolica standardy obsługi pojazdów ciężarowych.
Kategorie artykułów
Polecane artykuły

Wpływ pomp ciepła na redukcję emisji CO2 w mieszkalnych budynkach
Pompy ciepła odgrywają istotną rolę w redukcji emisji CO2 w budynkach mieszkalnych, stając się kluczowym elementem walki z tym problemem. Wykorzystując energię odnawialną, przyczyniają się do znacznej redukcji emisji dwutlenku węgla, co pozytywnie wpływa na środowisko. W artykule omówimy zasady dzia

Jak przebiega czyszczenie tapicerki w aucie i co decyduje o efekcie końcowym
Odkurzona tapicerka w aucie może nadal skrywać głęboko osadzone zabrudzenia, osady i nieprzyjemne zapachy we włóknach. Standardowe czyszczenie wnętrza pojazdu zazwyczaj ogranicza się do powierzchownego usunięcia okruchów oraz luźnego piasku z dywaników i siedzeń. Taki zabieg pozostawia w strukturze